
Les étiquettes électroniques à LED améliorent la précision du prélèvement en transformant les emplacements d'entrepôt en points de prélèvement visibles et contrôlés numériquement. Lorsqu'un WMS, un ERP ou un système de tâches d'entrepôt attribue un prélèvement, l'étiquette électronique située sur le bon rack, l'étagère ou le bac peut faire clignoter une LED tout en affichant les informations actuelles sur l'article et l'emplacement. Au lieu de se fier uniquement à une liste papier, à sa mémoire ou à une recherche manuelle de l'emplacement, l'opérateur reçoit un signal visuel immédiat indiquant où le prochain matériau doit être prélevé.
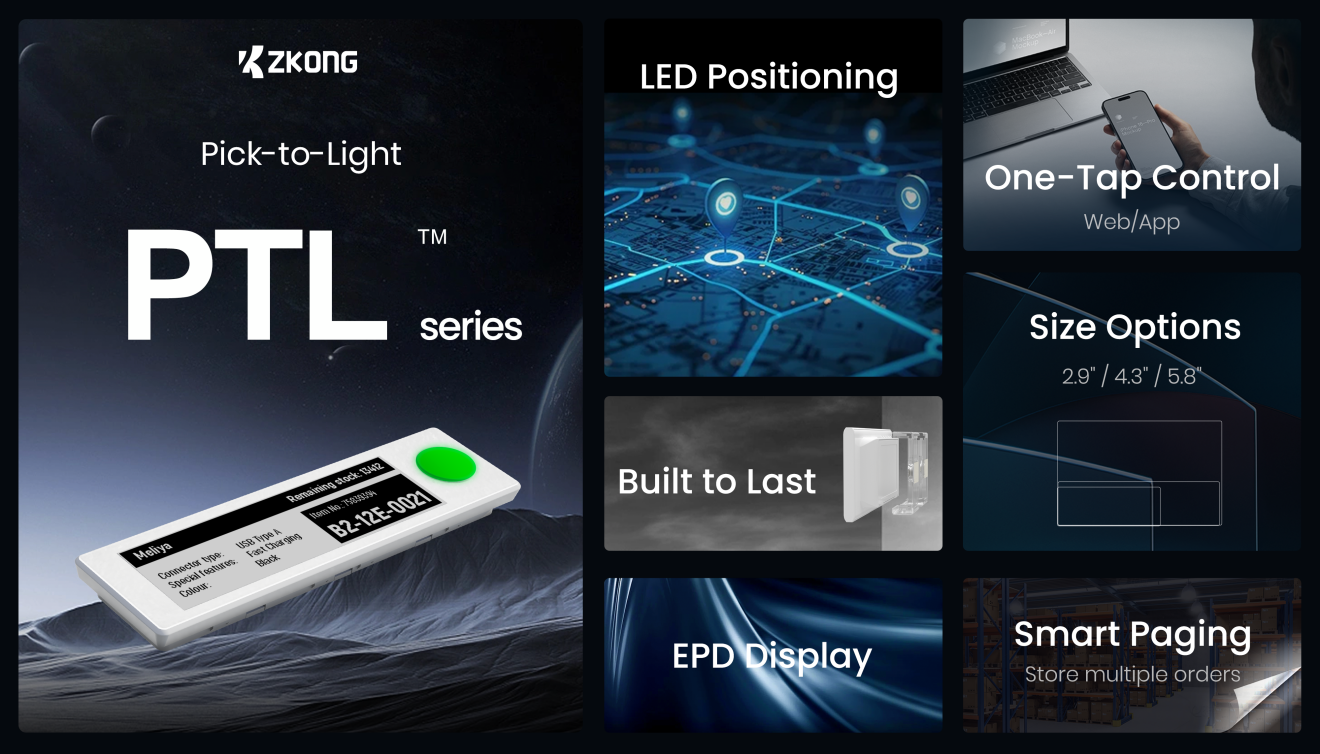
Pour les entrepôts de fabrication, cela est particulièrement précieux pour les composants, les pièces de rechange, les matériaux en bord de ligne, le kitting et le réapprovisionnement, où des articles d'apparence similaire, des modifications d'ingénierie fréquentes, de multiples zones de stockage et l'urgence de production peuvent accroître le risque de prélever au mauvais emplacement.
Il est important de comprendre qu'une étiquette électronique de gondole à LED est avant tout une couche de guidage visuel, et non automatiquement un système complet de pick-to-light. Un flux de travail robuste peut combiner le signal LED avec la lecture de codes-barres ou un scanner portable, la confirmation des tâches par le WMS et les mises à jour d'inventaire en temps réel. Cette combinaison aide les entrepôts à améliorer à la fois la rapidité et le contrôle des processus.
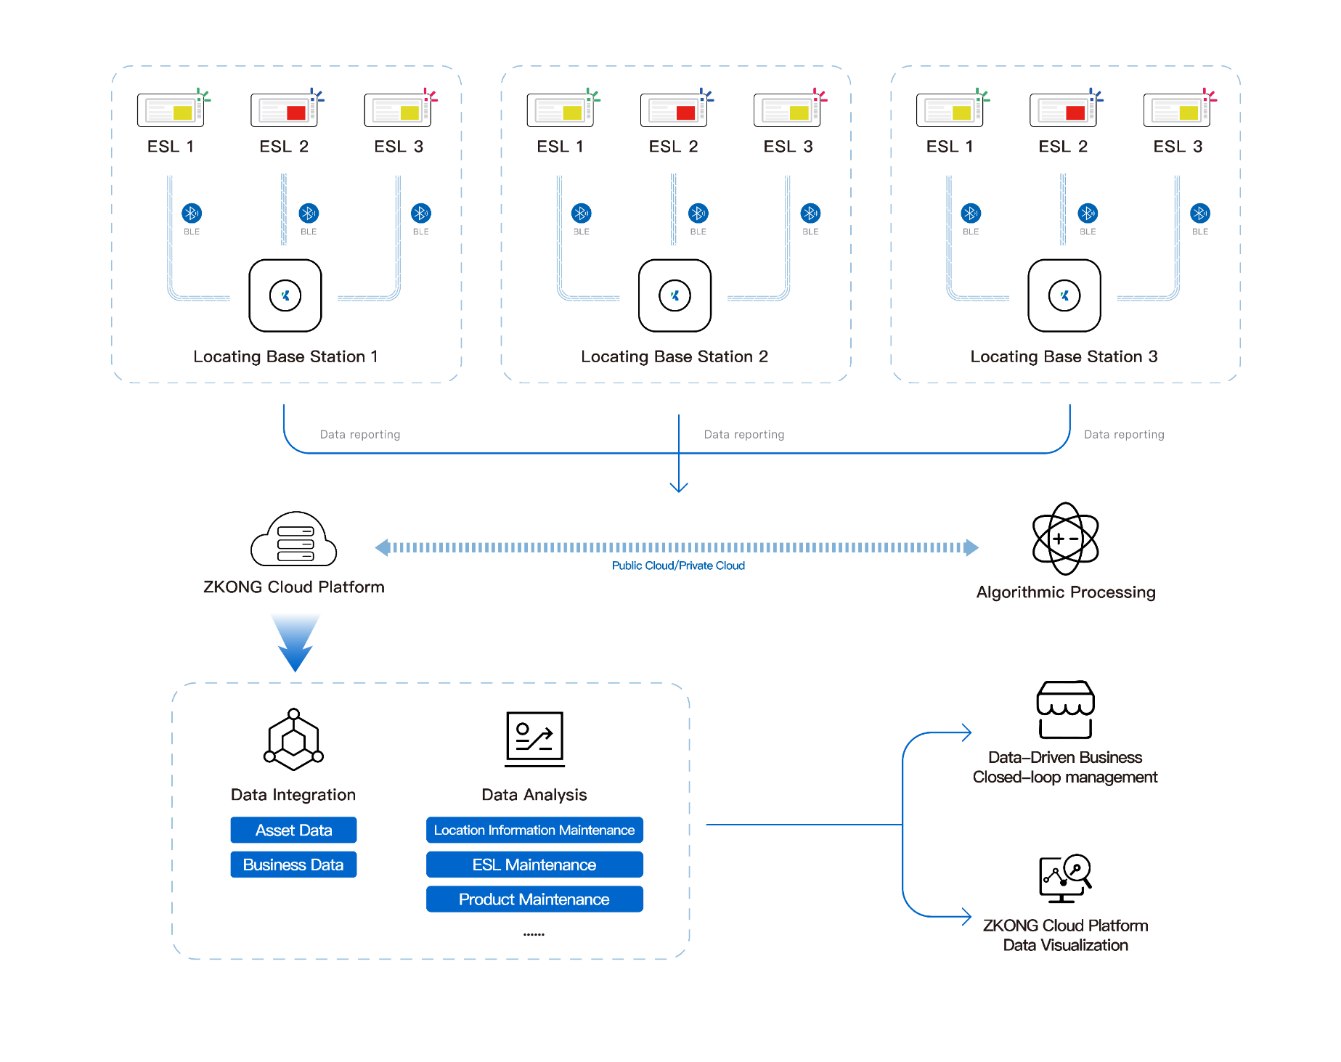
Les solutions IoT pour entrepôts et logistique de ZKONG sont conçues autour de ce type d'environnement d'entrepôt connecté, en numérisant les racks, les étagères, les bacs, les points de prélèvement et les informations opérationnelles plutôt qu'en traitant l'étiquette comme un affichage isolé.
Défi des entrepôts de fabrication | Problème opérationnel | Rôle des étiquettes numériques |
Complexité des bacs et des emplacements | Des racks, étagères, bacs, palettes et emplacements de stockage similaires sont difficiles à distinguer rapidement | Numériser l'identification des étagères, racks, bacs, palettes et emplacements de stockage |
Pression sur la précision de la préparation | Les opérateurs peuvent atteindre la bonne allée mais sélectionner le mauvais composant ou le bac adjacent | Utiliser un guidage par LED et des informations numériques sur les articles pour rendre l'emplacement cible plus visible |
Réétiquetage à forte intensité de main-d'œuvre | Les changements de SKU, de lot, d'emplacement ou de flux de travail rendent les étiquettes papier obsolètes | Mettre à jour les informations affichées à distance sans remplacer à plusieurs reprises les étiquettes imprimées |
Opérations multi-zones | La réception, le stockage, la préparation, le kitting, l'emballage, l'expédition et les retours nécessitent des informations différentes | Utiliser des affichages numériques flexibles sur plusieurs zones opérationnelles |
Visibilité opérationnelle | Les opérateurs et les superviseurs ont besoin d’informations à jour sur les tâches, les stocks et les flux de travail | Connecter les étiquettes électroniques à des affichages opérationnels plus grands et aux systèmes d’entrepôt |
La précision de la préparation des commandes dans un entrepôt de fabrication n’est pas simplement un KPI d’exécution des commandes. Elle affecte directement la continuité de la production.
Lorsqu’un mauvais composant arrive à une ligne d’assemblage, à une équipe de maintenance, à une cellule de production ou à un poste de préparation de kits, la conséquence peut dépasser le cadre de l’entrepôt. Une seule erreur de prélèvement peut entraîner des ruptures en bord de ligne, des vérifications supplémentaires des matériaux, une reprise des kits, des retards de production, des écarts d’inventaire ou des problèmes de traçabilité.
C’est pourquoi la précision de la préparation des commandes reste l’un des principaux indicateurs de performance d’entrepôt. Le rapport 2025 DC Measures du Warehousing Education and Research Council identifie la précision de la préparation des commandes comme l’une des cinq mesures de performance d’entrepôt les plus utilisées, aux côtés des expéditions à l’heure, du taux d’utilisation de la capacité et du délai entre le quai et le stockage.
La question peut devenir encore plus importante dans les environnements de fabrication, car la « commande » peut être une demande interne de matériaux plutôt qu’une expédition client. L’entrepôt peut alimenter des dizaines de postes de production, chacun nécessitant un composant, une révision, un lot, une quantité ou une séquence spécifiques.
Cela rend fondamentale l’identification précise des emplacements. Plus les opérateurs peuvent répondre rapidement à la question « Quel bac exact contient le matériel dont j’ai besoin ? », moins ils ont besoin de temps et d’attention pour traduire les instructions numériques en actions physiques dans l’entrepôt.
Les entrepôts de fabrication contiennent souvent des milliers d’emplacements de stockage physiques. Même lorsque les données de l’ERP et du WMS sont correctes, des erreurs peuvent encore se produire au dernier mètre entre l’opérateur et le matériel.
Un problème fréquent est la similarité visuelle. Différentes vis, connecteurs, roulements, composants électroniques, pièces de rechange, matériaux d'emballage ou sous-ensembles peuvent être stockés dans des bacs adjacents et sembler presque identiques à première vue.
Un autre problème est la complexité des emplacements. Un emplacement tel que Zone B–Allée 04–Rack 12–Niveau 03–Bac 08 est précis dans un WMS, mais un opérateur doit encore traduire ce code en une destination physique. Plus la zone de stockage est densément remplie, plus l'effort cognitif requis est important.
Les changements fréquents créent une autre source de risque. Les matériaux peuvent être déplacés en raison de modifications d'emplacement, de nouveaux programmes de production, de la demande saisonnière, de changements d'ingénierie, de contrôles de lots ou d'exigences de stockage temporaire. Les étiquettes papier peuvent rester physiquement fixées même lorsque leurs informations ne sont plus synchronisées avec les flux de travail actuels.
Les données du secteur montrent que les entrepôts s'éloignent progressivement des processus dépendants du papier. Le 2025 Warehouse/DC Operations Survey, réalisé par Peerless Research Group et rapporté par Supply Chain Management Review, a révélé que 40 % des répondants utilisaient encore certaines méthodes de prélèvement sur papier, contre 44 % en 2024, tandis que l'utilisation des méthodes pick-to-light et vocales a augmenté.
Ce changement est important car la numérisation de l'instruction ne représente qu'une partie de la transformation de l'entrepôt. L'emplacement physique doit également communiquer clairement avec l'opérateur.
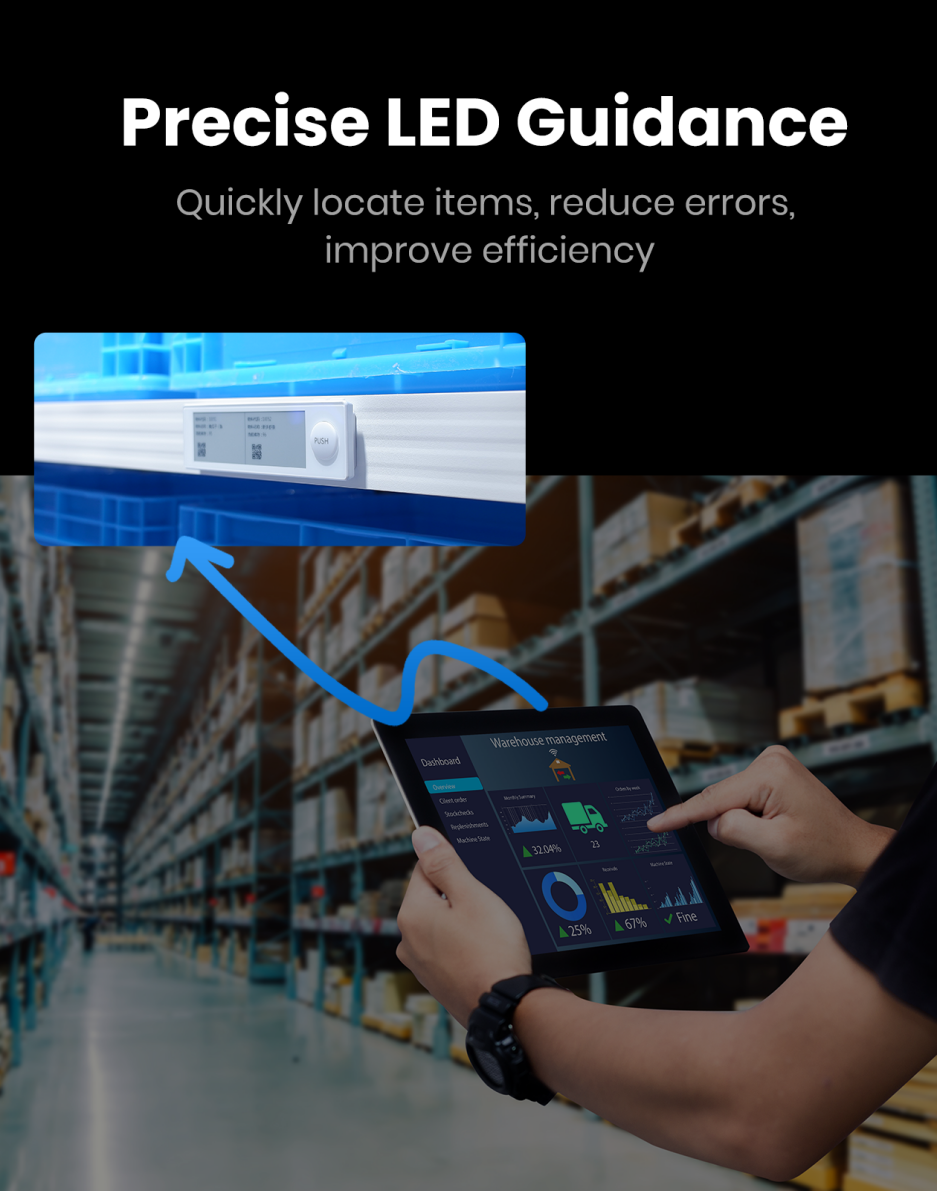
Une étiquette électronique à LED transforme un identifiant de stockage passif en un point de prélèvement actif.
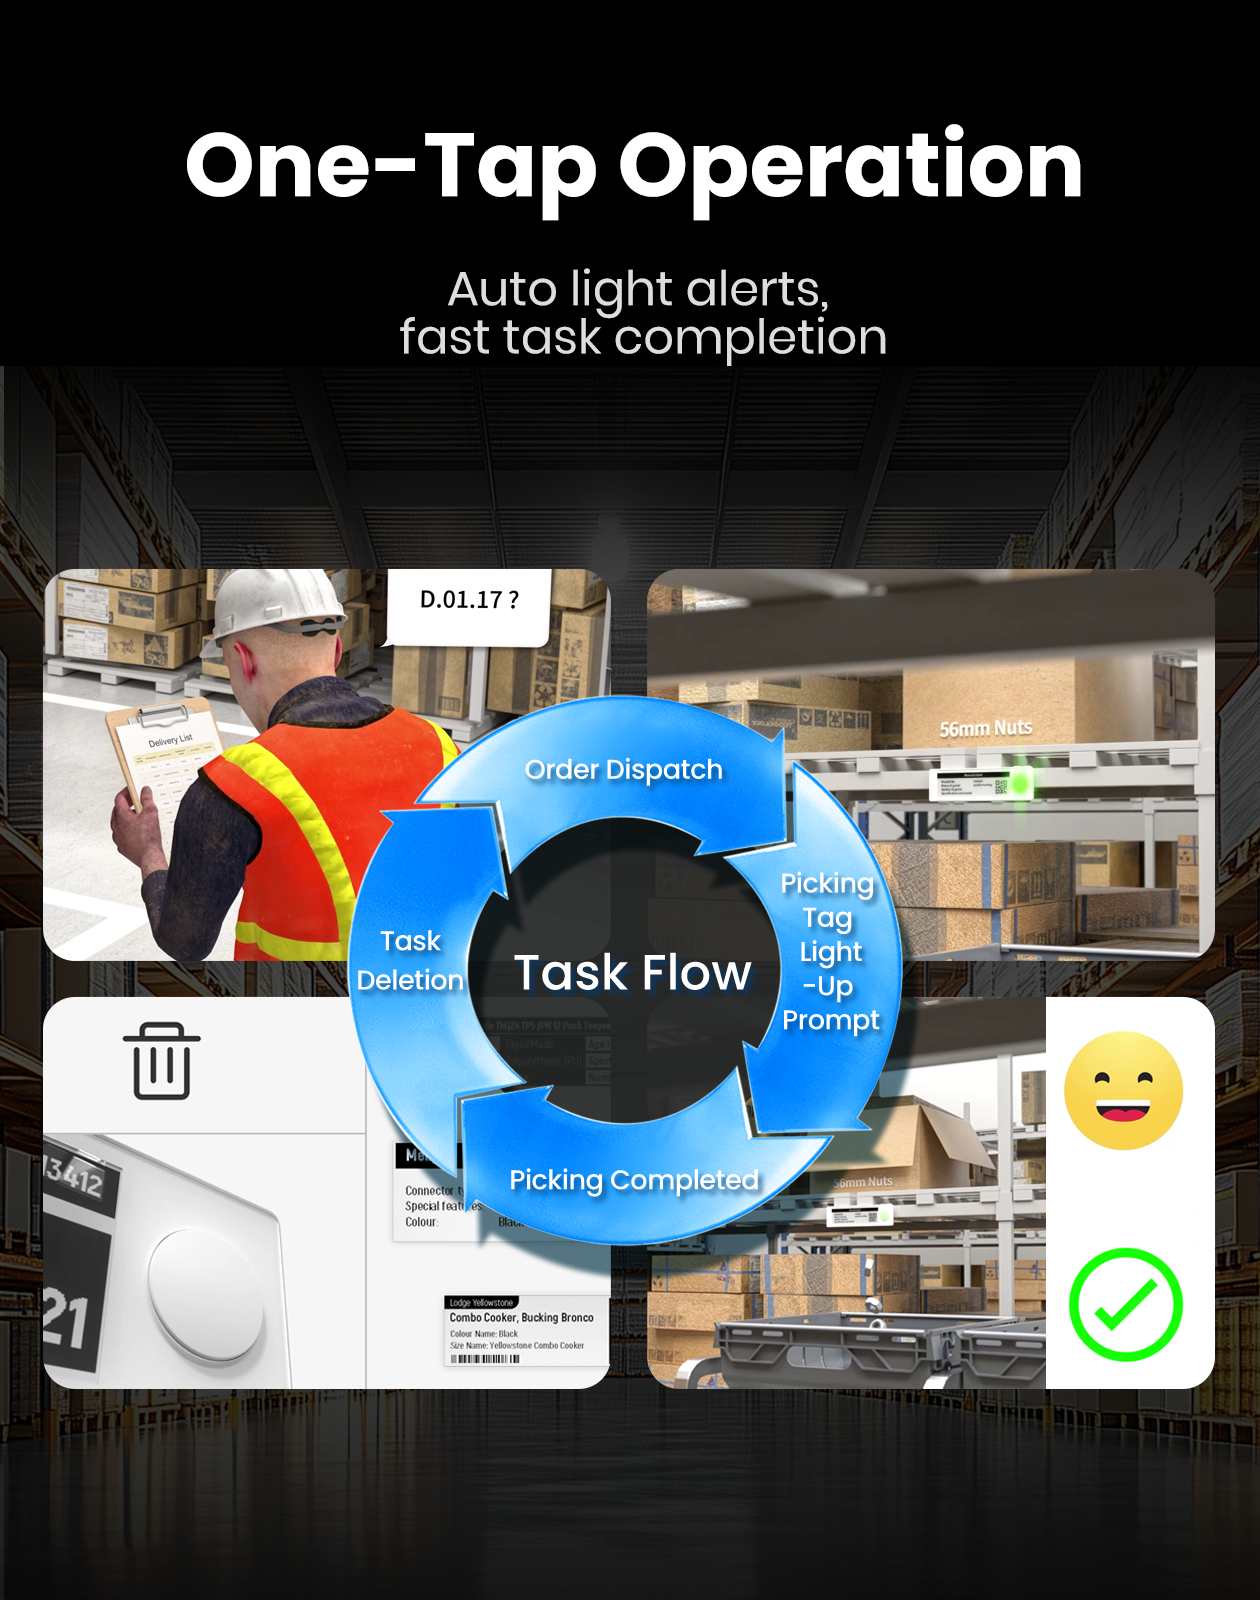
Dans un flux de travail connecté, une tâche d'entrepôt peut provenir du WMS ou de l'ERP. Le système identifie l'UGS requise et l'emplacement de stockage associé. L'étiquette électronique correspondante active alors sa LED, aidant l'opérateur à reconnaître visuellement la position cible.
En parallèle, l'écran e-paper peut afficher des informations pertinentes telles que le numéro de matériau, la description de l'article, l'identifiant du bac, la quantité, la référence de lot ou d'autres informations spécifiques à la tâche selon la configuration du système.
Une logique typique est la suivante :
Tâche WMS/ERP → emplacement cible identifié → la LED clignote → l'opérateur localise le bac → l'article est prélevé → la confirmation par code-barres ou par tâche est effectuée → l'enregistrement de l'entrepôt est mis à jour.
La distinction importante est que la LED identifie où agir, tandis que le mécanisme de confirmation vérifie ce qui s'est passé.
C'est pourquoi le guidage par LED et la lecture de codes-barres peuvent bien fonctionner ensemble. La lumière réduit l'effort de recherche ; le code-barres, l'appareil portable, le bouton ou un autre mécanisme de transaction peut fournir une confirmation positive.
Pour ce type de flux de travail, les étiquettes électroniques de gondole ZKONG Shield Series sont particulièrement pertinentes, car les modèles de la Shield Series intègrent des indicateurs LED ainsi que des capacités d'affichage numérique, de gestion cloud, Bluetooth et NFC. L'étiquette peut donc devenir partie intégrante d'une architecture connectée plus large d'identification des emplacements, plutôt que de fonctionner uniquement comme une étiquette électronique statique.
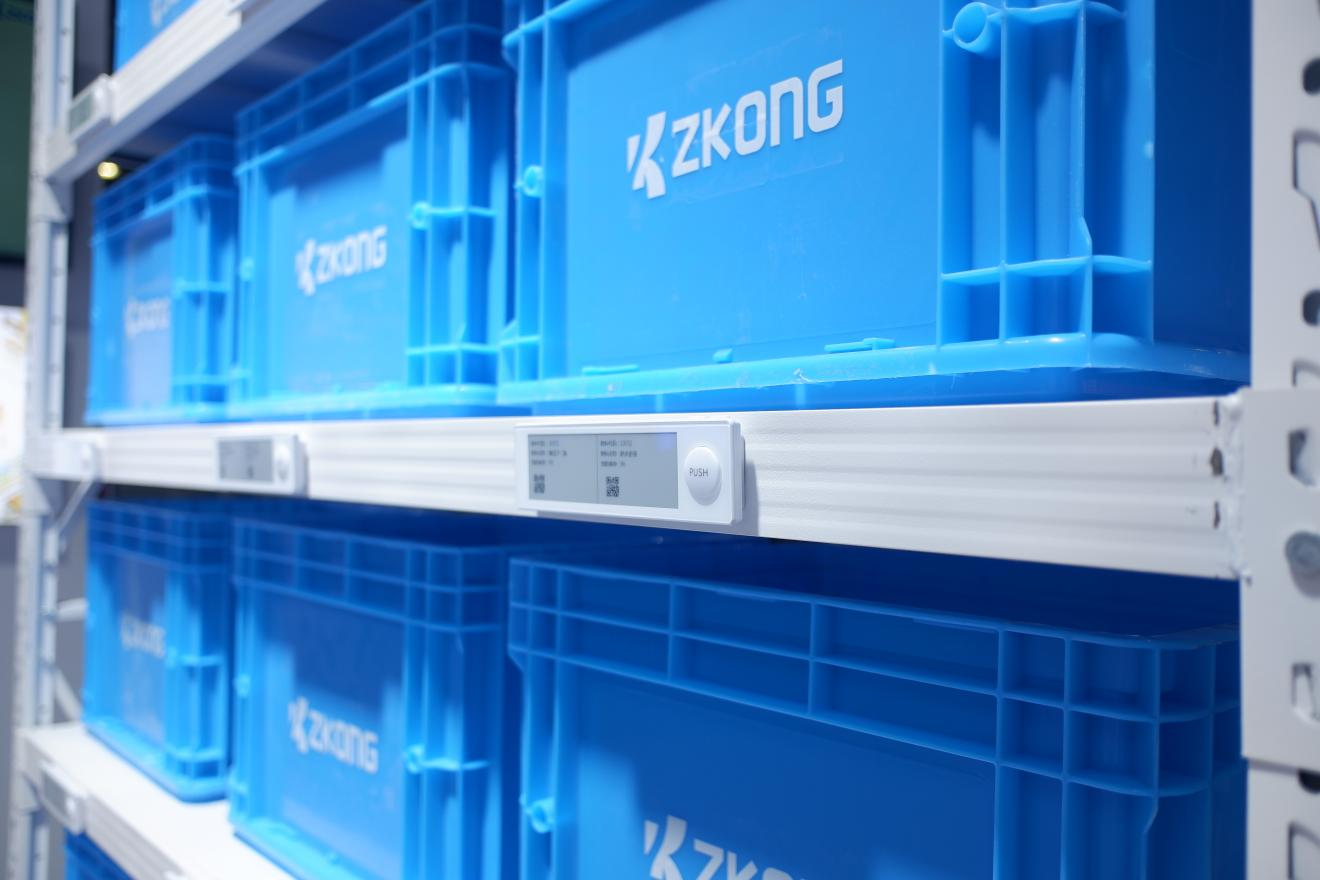
La valeur du guidage par LED est simple : les opérateurs peuvent chercher avec leurs yeux avant de chercher avec des codes.
Prenons le cas d'un opérateur entrant dans une allée comportant des dizaines de bacs de composants presque identiques. Sans guidage visuel, l'opérateur peut vérifier à plusieurs reprises les numéros de rack, les positions d'étagère, les instructions sur l'appareil portable et les identifiants de bac.
Avec un guidage lumineux, la bonne destination devient bien plus facile à isoler.
Cela n'élimine pas la nécessité de vérifier les articles. Cela réduit plutôt la quantité de recherche nécessaire avant que la vérification n'ait lieu.
Des recherches universitaires récentes confirment le potentiel de l'assistance visuelle au prélèvement. Une étude de 2025 publiée dans Sensors, évaluée par les pairs, a comparé les méthodes Pick-by-Paper, Pick-by-Light et Pick-by-Point. Dans l'expérience, les prélèvements erronés représentaient 6,86 % des prélèvements avec la méthode papier, contre 2,31 % avec le Pick-by-Light. Les chercheurs ont également constaté que le Pick-by-Light était l'approche la plus rapide parmi celles testées pour le prélèvement de commandes et l'adaptation des employés.
Ces chiffres ne doivent pas être interprétés comme un résultat garanti pour chaque entrepôt. La recherche a été menée dans des conditions expérimentales contrôlées, et la performance réelle dépend de l'agencement, des caractéristiques des UGS, du comportement des opérateurs, de la conception du système, de la logique de confirmation et de la qualité des données.
L'étude met également en évidence une leçon de mise en œuvre importante : la relation physique entre le signal et le bac doit être immédiatement compréhensible. Si les opérateurs ne savent pas avec certitude si une lampe désigne le conteneur situé au-dessus ou en dessous, le guidage visuel lui-même peut devenir ambigu.
Pour les entrepôts de fabrication, cela signifie que le positionnement des étiquettes, les règles de montage, le comportement des LED et la formation des opérateurs doivent être standardisés avant le déploiement.
Les étiquettes à LED sont particulièrement utiles lorsque la logistique de fabrication implique de nombreux matériaux de petite taille ou visuellement similaires.
Pour les composants de production, le WMS peut diriger un préparateur vers le bac exact contenant le composant requis. La LED aide à distinguer la position cible du stock adjacent, tandis que l'écran peut présenter le code matériau et des informations d'identification supplémentaires.
Pour les entrepôts de maintenance et de pièces de rechange, les étiquettes numériques peuvent réduire la dépendance des opérateurs à mémoriser l'emplacement de centaines ou de milliers de pièces à faible rotation. Lorsqu'une demande de maintenance est émise, l'emplacement requis peut être mis en évidence numériquement.
Pour les supermarchés en bord de ligne, les étiquettes électroniques peuvent aider à relier l'inventaire de l'entrepôt central aux points de matériaux situés plus près des cellules de production. Les informations peuvent être modifiées sans imprimer et apposer une nouvelle étiquette papier à chaque changement de matériaux, de quantités Kanban ou d'exigences de production.
Cela devient de plus en plus utile lorsque le même entrepôt dessert plusieurs lignes de production ou variantes de produits.
Plutôt que de traiter chaque position de stockage comme un identifiant imprimé fixe, l'entrepôt peut créer un réseau d'emplacements physiques contrôlés par logiciel.
Cette distinction est essentielle pour un entrepôt de fabrication intelligente : les données du WMS et les informations au niveau du rack doivent représenter la même réalité opérationnelle.
Le guidage visuel ne se limite pas au prélèvement sortant. La même infrastructure peut prendre en charge le réapprovisionnement, le rangement, la préparation de kits et la préparation de matériaux en bord de ligne.
Lors du réapprovisionnement, le système peut identifier le bac de prélèvement avancé nécessitant du matériel et activer l'étiquette correspondante. L'opérateur de réapprovisionnement est guidé vers la bonne destination plutôt que de se fier uniquement à une liste de réapprovisionnement.
Lors de la préparation de kits, les étiquettes numériques peuvent aider les opérateurs à parcourir une séquence de composants requis. Au fur et à mesure que chaque matériau est prélevé et confirmé, le flux de travail peut passer à l'emplacement suivant.
Ceci est particulièrement utile pour la fabrication à forte mixité, où les kits peuvent varier selon la configuration du produit, l'ordre de fabrication, le lot de production ou les spécifications du client.
Les étiquettes numériques peuvent également dissocier le guidage de localisation de la densité d'informations.
Les petites étiquettes à LED telles que ZKONG Shield ESL peuvent servir de points de guidage au niveau des bacs hautement visibles. Dans les emplacements où les opérateurs ont besoin d'informations plus détaillées—tels que les zones de préparation de kits, les zones de préparation en bord de ligne, les zones d'ordres de fabrication ou les supermarchés de matériaux—des affichages e-paper grand format en couleur peuvent communiquer des instructions supplémentaires.
Les ZKONG Essence Series Full-Color ESL Displays, par exemple, offrent des formats e-paper grand format en couleur qui peuvent compléter les étiquettes au niveau des bacs là où des informations visuelles plus détaillées sont requises.
Le résultat n'est pas simplement un « entrepôt à étiquettes numériques ». C'est un environnement de communication visuelle en couches dans lequel différents formats d'affichage sont adaptés à différentes tâches opérationnelles.
L'argument commercial des étiquettes électroniques à LED repose sur la réduction de petites inefficacités qui se répètent tout au long de chaque poste.
Le premier avantage est la réduction des erreurs de sélection d'emplacement. Rendre le point de prélèvement correct visuellement distinctif aide à réduire la dépendance à la mémoire et à l'interprétation manuelle des codes.
Le deuxième est la diminution des recherches. Les travailleurs peuvent se diriger vers un signal visible au lieu de comparer à plusieurs reprises une liste numérique ou imprimée avec les rayonnages et les bacs.
Le troisième est un flux de matières plus rapide. Lorsque le prélèvement, le réapprovisionnement, la préparation de kits et la logistique en bord de ligne nécessitent moins de pauses pour confirmer les emplacements, les matières circulent de manière plus prévisible entre l'entrepôt et la production.
Le quatrième est la réduction du réétiquetage manuel. Lorsqu'un SKU, un lot, une affectation d'emplacement ou un flux de travail change, les informations peuvent être mises à jour via le système connecté au lieu d'imprimer et de remplacer une nouvelle étiquette papier à chaque emplacement.
Le cinquième est une meilleure cohérence entre les zones d'entrepôt. La réception, le stockage, le prélèvement de composants, la préparation de kits, l'emballage, l'expédition et les retours peuvent utiliser la même infrastructure d'emplacements numériques tout en affichant des informations différentes selon le flux de travail.
Cela compte dans un secteur où la main-d'œuvre qualifiée reste une contrainte majeure. MHI a rapporté en 2025 que 83 % des professionnels de la fabrication et de la chaîne d'approvisionnement interrogés considéraient les pénuries de main-d'œuvre et de talents comme un défi, tandis que 55 % prévoyaient d'augmenter leurs investissements dans l'innovation de la chaîne d'approvisionnement par rapport à l'année précédente.
Le PDG de MHI, John Paxton, a résumé clairement la relation entre les personnes et la technologie :
« La technologie et les talents sont le carburant de toute opération réussie de chaîne d'approvisionnement. »
MHI : La technologie et le déficit de talents dans la chaîne d'approvisionnement
Les étiquettes à LED s'intègrent parfaitement à ce modèle d'automatisation centré sur l'humain. Elles n'exigent pas que l'entrepôt retire les opérateurs de chaque flux de travail. Au contraire, elles fournissent aux travailleurs des informations plus claires et plus immédiates au moment même où s'accomplit la tâche physique.
La réussite de la mise en œuvre dépend davantage de la conception des flux de travail que de la simple fixation d'étiquettes numériques sur les racks.
Avant le déploiement, les fabricants doivent préparer les éléments suivants :
Des données de référence de localisation propres : chaque rack, étagère, bac, emplacement de palette et point en bord de ligne doit disposer d'une identité numérique unique et stable.
Une logique d'intégration WMS ou ERP : définir comment les tâches de prélèvement, de réapprovisionnement, de rangement, de préparation de kits et de gestion des exceptions déclencheront les mises à jour des étiquettes ou les signaux LED.
Une méthode de confirmation : décider si les prélèvements seront confirmés par lecture de codes-barres, appareils portatifs, boutons, RFID ou un autre mécanisme transactionnel. Le guidage par LED seul identifie la cible mais ne vérifie pas nécessairement que le prélèvement a été effectué.
Des règles LED standardisées : définir les couleurs, les motifs de clignotement, les priorités des tâches et le comportement en cas d'exception afin que les signaux aient une signification cohérente dans l'ensemble de l'installation.
Des normes de montage physique : veiller à ce que les travailleurs puissent immédiatement comprendre quelle lumière correspond à quel bac ou à quel emplacement.
Couverture sans fil et d'infrastructure : valider la couverture des stations de base ou du réseau sans fil dans l'ensemble des rayonnages, des zones de stockage, des zones en bord de ligne et des autres emplacements de déploiement prévus.
Modèles d'affichage : déterminer quelles informations les opérateurs ont besoin au niveau du bac et quelles informations doivent figurer sur des écrans opérationnels plus grands.
Indicateurs clés du pilote : mesurer la précision de préparation, le temps de recherche, les lignes prélevées par heure, le temps de réponse au réapprovisionnement, le temps de formation et la fréquence des exceptions avant et après le déploiement.
Revue de sécurité : le guidage visuel doit compléter — et non interférer avec — les procédures de manutention sécurisées, la visibilité des allées, les déplacements des véhicules et les pratiques de sécurité établies en entrepôt.
Les normes de données doivent également être prises en compte lorsque les étiquettes numériques interagissent avec les codes-barres et les identifiants de la chaîne d'approvisionnement. Les Spécifications générales GS1 Version 25.0, publiées en janvier 2025, fournissent le cadre mondial actuel pour les codes-barres GS1 et les clés d'identification utilisés dans les processus de la chaîne d'approvisionnement.
La sécurité ne peut pas non plus être dissociée de la numérisation des entrepôts. Les directives actuelles de l'OSHA en matière d'entreposage soulignent que les entrepôts impliquent un mélange en mouvement constant de personnes, de véhicules, d'équipements, de systèmes de stockage et d'activités de manutention, et recommandent spécifiquement de suivre des procédures sûres lors du levage, du dépôt et de l'empilage des charges.
L'objectif ne doit donc pas être d'ajouter davantage de lumières dans un entrepôt. Il doit être d'établir une connexion numérique plus claire entre le système d'entrepôt, l'emplacement physique et le travailleur qui exécute la tâche.
Pour les entrepôts de fabrication confrontés à la complexité des bacs, à la pression sur la précision de préparation, aux réétiquetages fréquents, aux opérations multi-zones et à une visibilité en temps réel limitée, les étiquettes électroniques à LED constituent une étape pratique vers cet objectif.
En combinant les données WMS/ERP, l'identification numérique des emplacements, le guidage visuel par LED, la confirmation des tâches et les mises à jour d'informations en temps réel, les fabricants peuvent rendre la manutention manuelle plus précise sans exiger que chaque processus d'entrepôt soit entièrement automatisé.
Les solutions IoT pour entrepôts et logistique de ZKONG combinent étiquettes électroniques, gestion basée sur le cloud et affichages numériques d'entrepôt pour aider à numériser les bacs, les rayonnages, les points de préparation et les informations opérationnelles. Pour les flux de travail de bacs et de rayonnages guidés par LED, la série ZKONG Shield peut servir de couche de guidage visuel principale, tandis que la série ZKONG Essence peut prendre en charge les emplacements où des informations visuelles plus grandes et plus riches sont nécessaires.
Le résultat est un entrepôt dans lequel les travailleurs passent moins de temps à demander « Où est le matériel ? » et plus de temps à déplacer le bon matériel au bon endroit au bon moment.


 Étiquettes électroniques de gondole
 Affichage numérique
 Plateforme cloud
 Accessoire ESL
 中文
 English
 日本語
 français
 Deutsch